
पीवीसी फोम बोर्ड- जिसे सेलुका बोर्ड, फॉरेक्स बोर्ड या विस्तारित पीवीसी के रूप में भी जाना जाता है - हर जगह है। विज्ञापन, फर्नीचर, आंतरिक सजावट, पैकेजिंग। यह एक ऐसी सामग्री है जिसने लगभग हर उद्योग में अपनी जगह बना ली है। लेकिन क्या आपके द्वारा खरीदी गई मशीन वास्तव में स्थिर, उच्च गुणवत्ता वाले बोर्ड का उत्पादन कर सकती है, यह कभी भी इस बात से संबंधित नहीं है कि उपकरण को क्या कहा जाता है। यह इस बारे में है कि क्या आप समझते हैं कि इसे कैसे चुनना है, इसे ट्यून करना है और इसे कैसे बनाए रखना है।
एक्सट्रूडर पाउडर लेता है और शीट आउटपुट करता है। इस प्रक्रिया में किसी भी बिंदु पर, यदि कुछ गड़बड़ है, तो उत्पाद इसे दिखाएगा - ज़ोर से और स्पष्ट रूप से।
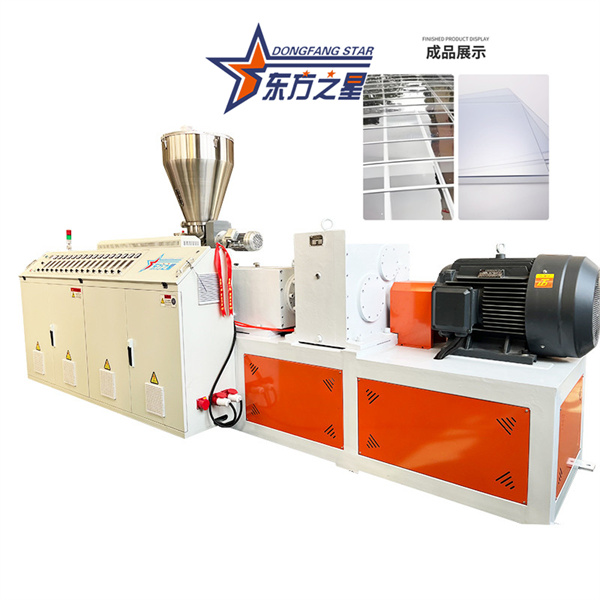
एक पीवीसी फोम बोर्ड एक्सट्रूज़न लाइन, इसके मूल में, एक शंक्वाकार ट्विन-स्क्रू एक्सट्रूडर है जो पूर्ण डाउनस्ट्रीम लाइन के साथ जोड़ा जाता है। शंक्वाकार जुड़वां पेंच क्यों? क्योंकि पीवीसी पाउडर में थर्मल स्थिरता खराब होती है। एक सिंगल-स्क्रू एक्सट्रूडर बहुत अधिक घर्षणात्मक गर्मी उत्पन्न करता है - पाउडर पिघलने से पहले ही ख़राब होने लगता है। दूसरी ओर, शंक्वाकार ट्विन-स्क्रू, बाहर निकालना के दौरान अत्यधिक घर्षण गर्मी से बचाता है, पिघले हुए विघटन को रोकता है। यह स्थिर आउटपुट, अच्छा मिश्रण और उत्कृष्ट प्लास्टिकेशन प्रदान करता है, जो इसे कठोर पीवीसी उत्पाद निर्माण के लिए पसंदीदा विकल्प बनाता है।
उपकरण चुनते समय, क्षमता और उत्पाद विशिष्टताओं से शुरुआत करें। प्रति घंटा आउटपुट एक्सट्रूडर मॉडल पर निर्भर करता है। एक विशिष्ट कॉन्फ़िगरेशन में, SJZ65/132 सह-एक्सट्रूडर के साथ जोड़ा गया एक SJZ80/156 मुख्य एक्सट्रूडर 400-500 किलोग्राम/घंटा का उत्पादन करता है, जिसमें बोर्ड की चौड़ाई 1220 मिमी से 2050 मिमी और मोटाई 3 मिमी से 30 मिमी तक होती है। मोटे बोर्डों (20 मिमी और अधिक) के लिए, आपको उच्च-टॉर्क एक्सट्रूडर की आवश्यकता होती है। बोर्ड जितना चौड़ा होगा, डाई डिज़ाइन और कूलिंग कैलिब्रेशन सेक्शन की मांग उतनी ही अधिक होगी - यह कोई ऐसी चीज़ नहीं है जिसे आप सामान्य मशीन के साथ नकली बना सकते हैं।
डाउनस्ट्रीम लाइन भी उतनी ही महत्वपूर्ण है। एक्सट्रूडर सिर्फ दिल है. अंशांकन तालिका, कूलिंग रैक, हॉल-ऑफ यूनिट और कटिंग स्टेशन बोर्ड की समतलता और आयामी सटीकता निर्धारित करते हैं। उपकरण खरीदते समय, पूरी लाइन का मूल्यांकन करने में अधिक समय व्यतीत करें और आकर्षक मुख्य एक्सट्रूडर विशिष्टताओं को देखने में कम समय व्यतीत करें।
पीवीसी फोम बोर्ड में सबसे आम गुणवत्ता की समस्या भंगुरता है - बोर्ड जो आसानी से टूट जाते हैं। 90% से अधिक बोर्ड टूटने की समस्याएं फॉर्मूलेशन से नहीं, बल्कि खराब प्लास्टिकेशन से जुड़ी होती हैं।
प्लास्टिकेशन वह प्रक्रिया है जहां पीवीसी पाउडर को गर्म किया जाता है और स्क्रू के अंदर काटा जाता है, जिससे आणविक श्रृंखलाएं पूरी तरह से खुल जाती हैं और उलझ जाती हैं। यदि प्लास्टिकेशन अधूरा है, तो बोर्ड का आंतरिक भाग खराब तरीके से गूंथे हुए आटे की तरह है - ढीला, कठोरता का अभाव और टूटने का खतरा।
प्लास्टिकेशन का आकलन करने के लिए, महसूस या दिखावे पर भरोसा न करें। मुख्य एक्सट्रूडर मोटर करंट को देखें।
करंट बहुत कम: अपर्याप्त प्लास्टिकेशन। सामग्री बहुत अधिक "फिसलन भरी" है और इसमें कोई चिपचिपा पदार्थ नहीं बना है - इस पर ठीक से काम नहीं किया गया है।यदि धारा बहुत कम है, तो सूत्रीकरण को बदलने में जल्दबाजी न करें। ज़ोन 3 और 4-प्लास्टिकेशन और संपीड़न अनुभागों का तापमान 2-3 डिग्री सेल्सियस तक बढ़ाएँ। पिघली हुई चिपचिपाहट बढ़ जाएगी, पेंच प्रतिरोध बढ़ जाएगा, और करंट आ जाएगा। तापमान को समायोजित करने के बाद, सिस्टम के स्थिर होने के लिए 15-20 मिनट तक प्रतीक्षा करें, वर्तमान परिवर्तन का निरीक्षण करें, और छोटे चरणों में ठीक करें जब तक कि वर्तमान लक्ष्य मूल्य के करीब स्थिर न हो जाए।
पीवीसी फोम बोर्ड एक्सट्रूज़न तापमान नियंत्रण बेहद जटिल है। यदि तापमान बहुत अधिक है, तो सामग्री बैरल के अंदर समय से पहले झाग बनाने लगती है, जिससे पिघलने पर फ्रैक्चर हो जाता है और बोर्ड की सतह खुरदरी हो जाती है। यदि यह बहुत कम है, तो प्लास्टिकेशन अधूरा है, और बोर्ड की सतह असमान हो जाती है।
संपूर्ण लाइन का तापमान नियंत्रण आम तौर पर तीन क्षेत्रों का अनुसरण करता है:
| जोन | जगह | सिद्धांत |
|---|---|---|
| ताप क्षेत्र | वेंट पोर्ट से पहले (फ़ीड अनुभाग + संपीड़न अनुभाग) | थोड़ा अधिक तापमान, तेज़ ताप इनपुट |
| लगातार तापमान क्षेत्र | वेंट पोर्ट के बाद (वेंटिंग सेक्शन + मीटरिंग सेक्शन) | कतरनी गर्मी पहले से ही पर्याप्त है; हीटिंग और कूलिंग दोनों नियंत्रण की आवश्यकता है |
| तापमान-रखरखाव क्षेत्र | डाई हेड, एडॉप्टर, और डाई बॉडी | पिघलने की ताकत बनाए रखने के लिए एक्सट्रूज़न सेक्शन से थोड़ा कम |
कठोर लो-फोम पीवीसी बोर्ड एक्सट्रूज़न के लिए, शोध एक संदर्भ प्रक्रिया का सुझाव देता है: स्क्रू गति 38-42 आरपीएम, डाई तापमान 180-190 डिग्री सेल्सियस, जिसके परिणामस्वरूप कम बोर्ड घनत्व और बेहतर सेल संरचना होती है। लेकिन ये सिर्फ एक सन्दर्भ है. वास्तविक उत्पादन को उपकरण, फॉर्मूलेशन और उत्पाद की मोटाई के आधार पर समायोजित किया जाना चाहिए।
डाई तापमान विशेष रूप से समस्याग्रस्त है। बहुत कम, और पिघलाव लोच खो देता है, जिससे बोर्ड फट जाता है। बहुत अधिक, और पिघलने की ताकत कम हो जाती है, बुलबुले फूट जाते हैं, और बोर्ड की सतह पर रिक्तियां विकसित हो जाती हैं।
एक्सट्रूज़न दबाव सफल फोमिंग की कुंजी है। पर्याप्त दबाव के साथ, बुलबुले महीन और घने होते हैं। अपर्याप्त दबाव के साथ, बुलबुले बड़े और असमान होते हैं, और बोर्ड की सतह क्षतिग्रस्त हो जाती है। मुख्य मोटर करंट और डाई हेड प्रेशर तापमान नियंत्रण के विश्वसनीय संकेतक हैं: जब प्लास्टिकेशन अच्छा होता है, तो करंट और दबाव दोनों स्थिर होते हैं। जब प्लास्टिकेशन खराब होता है, तो दबाव में उतार-चढ़ाव होता है और करंट अस्थिर होता है।
पेंच की गति भी मायने रखती है. उच्च गति का मतलब उच्च आउटपुट है, लेकिन पिघला हुआ तापमान तेजी से बढ़ता है और प्रक्रिया नियंत्रण अधिक मांग वाला हो जाता है। हालाँकि, फोमिंग अधिक समान है और सतह की गुणवत्ता बेहतर है। बहुत कम गति का मतलब है खराब प्लास्टिकेशन, कम दक्षता और खुरदरी बोर्ड सतह। इसके अतिरिक्त, बैरल और डाई में सामग्री के निवास समय की निगरानी की जानी चाहिए: बहुत कम, और उड़ाने वाला एजेंट पूरी तरह से विघटित नहीं होता है, जिसके परिणामस्वरूप उच्च बोर्ड घनत्व होता है; बहुत लंबा, और अत्यधिक झाग उत्पन्न होता है, जिससे यांत्रिक गुण ख़राब हो जाते हैं।
सामग्री को संसाधित करने के लिए एक एक्सट्रूडर बनाया जाता है। लेकिन अगर आप इसका रखरखाव नहीं करेंगे तो यह आपका मुनाफा खा जाएगा।
अवशेषों की नियमित सफाई: स्क्रू, बैरल और डाई पर छोड़े गए पीवीसी राल समय के साथ कठोर हो जाते हैं, जिससे प्रवाह पथ अवरुद्ध हो जाते हैं और घटक घिस जाते हैं। शटडाउन और ठंडा होने के बाद, संबंधित हिस्सों को अलग करें और निर्माता द्वारा अनुशंसित पर्जिंग कंपाउंड या सॉफ्ट टूल का उपयोग करके उन्हें साफ करें। स्क्रू को साफ करते समय, घिसाव को कम करने के लिए मुख्य गति को लगभग 5 आरपीएम तक कम करें, और फ़ीड पोर्ट और वेंट पोर्ट के माध्यम से बार-बार प्रवाहित करने के लिए संपीड़ित हवा का उपयोग करें।
| लक्षण | संभावित कारण | सुधारात्मक कार्रवाई |
|---|---|---|
| बोर्ड भंगुर, आसानी से टूट जाता है | ख़राब प्लास्टिकेशन; कम मोटर करंट | ज़ोन 3-4 का तापमान 2-3 डिग्री सेल्सियस बढ़ाएँ; 15-20 मिनट प्रतीक्षा करें |
| खुरदुरी बोर्ड सतह | डाई तापमान बहुत अधिक या बहुत कम; पिघला हुआ फ्रैक्चर | डाई तापमान को छोटे-छोटे चरणों में समायोजित करें (एक समय में ±2°C) |
| असमान बुलबुला संरचना | अपर्याप्त बाहर निकालना दबाव; दबाव में उतार-चढ़ाव | डाई तापमान की जाँच करें; रुकावट के लिए स्क्रीन पैक की जाँच करें |
| उतार-चढ़ाव वाली मोटर धारा | अस्थिर प्लास्टिकेशन; असंगत भोजन | फ़ीड अनुभाग तापमान की जाँच करें; सामग्री फ़ीड संगतता को सत्यापित करें |
| बोर्ड की मोटाई भिन्नता | असमान ढोने की गति; डाई लिप गैप एक समान नहीं है | ढोने की गति को समायोजित करें; डाई लिप एडजस्टमेंट बोल्ट की जाँच करें |
| कूलिंग सेक्शन में पानी का रिसाव हो रहा है | घिसी हुई मुहरें; ढीली फिटिंग | सील बदलें; कूलिंग लाइन कनेक्शन को कस लें |
पीवीसी फोम बोर्ड एक्सट्रूज़न तकनीक परिपक्व है। फ़्रेम, स्क्रू और तापमान नियंत्रण प्रणालियाँ-निर्माता सभी इनका निर्माण करते हैं। अंतर इस बात में है कि उपकरण प्राप्त करने के बाद, आप अपनी विशिष्ट दुकान-फर्श की स्थितियों के आधार पर चार चर-तापमान, गति, दबाव और फॉर्मूलेशन को एक साथ काम करने के लिए ट्यून कर सकते हैं या नहीं।


